
折叠盒纸纹方向怎么定?把开口、折线和拼版放进同一次确认
用实际纸张、盒型、压痕方向与双向试折,确认折叠盒的开料和拼版。
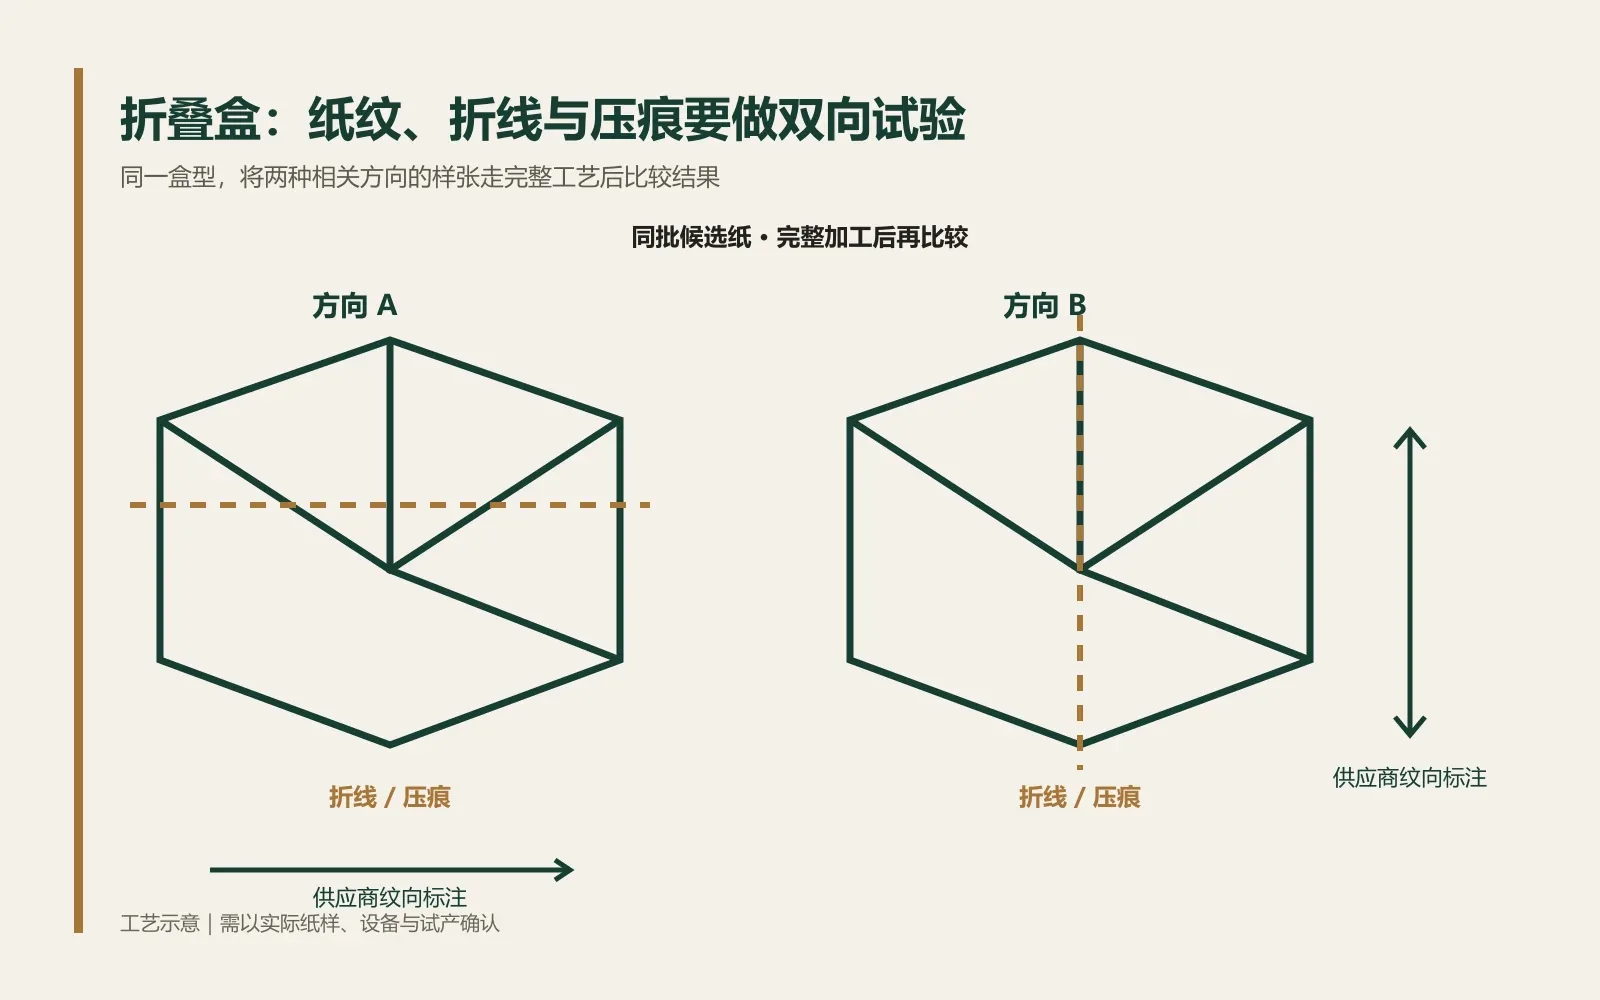
从风险看纸纹,而不是从术语下结论
折叠盒出现折线发白、开口回弹、套准漂移或成盒边角不整齐时,纸纹方向常常被最后才想到。它却不应只是订单上的“长纹/短纹”选项。纸张在吸放湿时,横向尺寸变化通常大于纵向;Sappi 的技术资料也指出,环境变化会使纸张出现波浪边、紧边、套印不准或折叠开裂等问题。这个原理不能直接替代项目结论:一张纸该如何排版,仍要看真实纸张、盒型、压痕方向、图文位置和设备路径。
让结构、开料和拼版使用同一份信息
先让设计、采购和包装厂使用同一张结构图。图上至少标出成品正反面、主开合边、主要压痕、糊口、最醒目的实地色块和不能偏移的小字/条码;再注明纸张尺寸、供应商定义的纹向、印刷进纸方向,以及拼版方式。这样询价的“尺寸”才不是孤立数字,供应商、印厂和模切厂也能据此判断是否需要更换开料或拼版。
在实际纸和实际折型上双向试折
压痕不是一个可由克重单独决定的结论。即使是相同定量,纸基、涂层、含水状态、刀线与压痕母线、折叠半径和图文覆盖都会改变结果。Sappi 的折叠/压痕资料给出多种折叠情境;这恰好说明不能把“某一克重必须顺纹”当成通用采购条款。正确做法是从同一批候选纸中取样,按拟用结构制作至少两种与关键折线相关的方向样,而不是只做一张平面印样。
样张应故意包含风险位置:深色实地跨折线、浅色细字、反白、条码、烫印或局部上光边界,以及最短的耳朵和最紧的开口。先在预计印刷与干燥之后压痕、模切、折叠和糊盒;再观察首次折叠与重复开合后,折线、图文、边角、回弹和装配尺寸。若是多色或多次过机,也应把套准检查放进同一轮试验。
把批准结果写成可追溯规格
采购文件应把经确认的结果写完整:系列/品名或纸样编号、定量与尺寸、供应商的纹向标注、拼版版本、纸张正反面、成盒结构版本和确认日期。不要凭手感、照片或“同名纸”沿用旧项目的纹向;换纸、换开料、换折型、改大面积色块或转到另一台印刷机后,都应重新核对。把纹向当成一项可追溯的生产输入,能比事后争论“纸张是否适合折盒”更早暴露风险。
项目确认清单
结构图是否标出了主开合边、全部关键压痕、糊口与不可偏移图文?
报价/订单是否同时写明纸张尺寸、供应商纹向标注、印刷面与拼版版本?
是否已经在候选实际纸上完成相关方向的印刷、压痕、模切和成盒试作?
改纸、改结构、改大面积色块或改设备后,是否已把原批准转为重新验证?
短片:打样前的四项核对
原创无声知识动画,含中文字幕。图像为工艺示意,不代表特定纸款的实拍或性能结果。
资料来源与适用范围
参考以下技术资料整理,核验于2026年10月9日。不同品牌和纸款的建议不能直接互换;具体生产条件请按所选纸款资料与印厂实样共同确认。配图与短片为本站原创示意。