
摺疊盒紙紋方向怎麼定?把開口、折線和拼版放進同一次確認
用實際紙張、盒型、壓痕方向與雙向試折,確認摺疊盒的開料和拼版。
從風險看紙紋,而不是從術語下結論
摺疊盒出現折線發白、開口回彈、套準漂移或成盒邊角不整齊時,紙紋方向常常被最後才想到。它卻不應只是訂單上的“長紋/短紋”選項。紙張在吸放溼時,橫向尺寸變化通常大於縱向;Sappi 的技術資料也指出,環境變化會使紙張出現波浪邊、緊邊、套印不準或摺疊開裂等問題。這個原理不能直接替代項目結論:一張紙該如何排版,仍要看真實紙張、盒型、壓痕方向、圖文位置和設備路徑。
讓結構、開料和拼版使用同一份信息
先讓設計、採購和包裝廠使用同一張結構圖。圖上至少標出成品正反面、主開合邊、主要壓痕、餬口、最醒目的實地色塊和不能偏移的小字/條碼;再註明紙張尺寸、供應商定義的紋向、印刷進紙方向,以及拼版方式。這樣詢價的“尺寸”才不是孤立數字,供應商、印廠和模切廠也能據此判斷是否需要更換開料或拼版。
在實際紙和實際折型上雙向試折
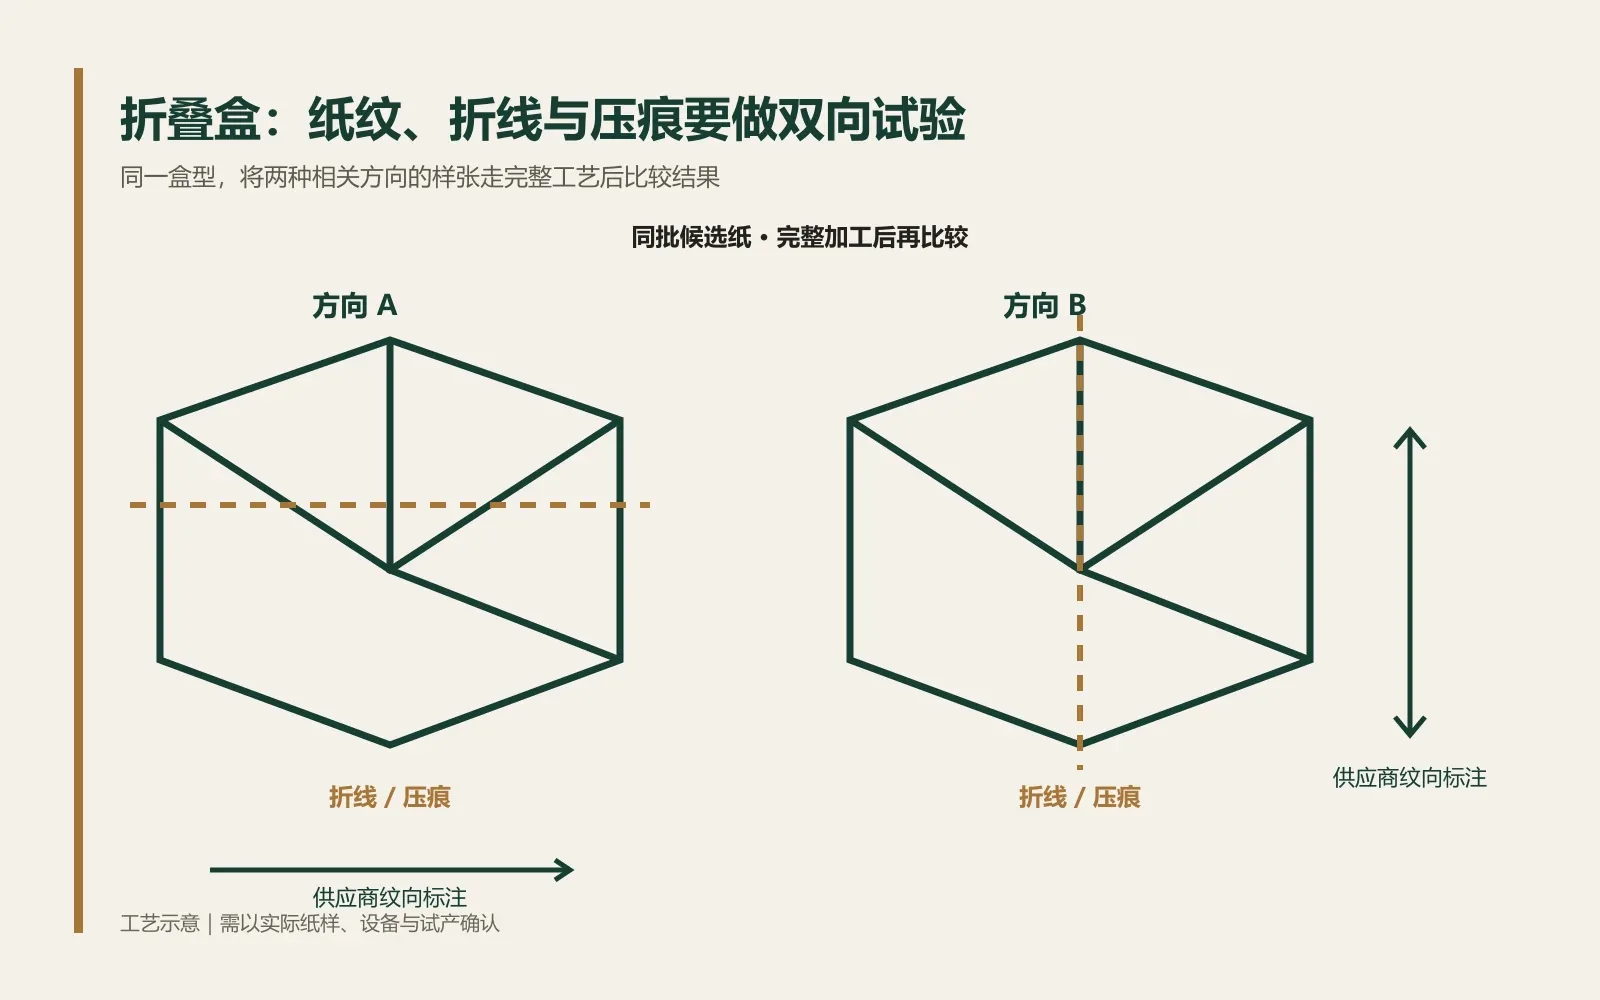
壓痕不是一個可由克重單獨決定的結論。即使是相同定量,紙基、塗層、含水狀態、刀線與壓痕母線、摺疊半徑和圖文覆蓋都會改變結果。Sappi 的摺疊/壓痕資料給出多種摺疊情境;這恰好說明不能把“某一克重必須順紋”當成通用採購條款。正確做法是從同一批候選紙中取樣,按擬用結構製作至少兩種與關鍵折線相關的方向樣,而不是隻做一張平面印樣。
樣張應故意包含風險位置:深色實地跨折線、淺色細字、反白、條碼、燙印或局部上光邊界,以及最短的耳朵和最緊的開口。先在預計印刷與乾燥之後壓痕、模切、摺疊和糊盒;再觀察首次摺疊與重複開合後,折線、圖文、邊角、回彈和裝配尺寸。若是多色或多次過機,也應把套準檢查放進同一輪試驗。
把批准結果寫成可追溯規格
採購文件應把經確認的結果寫完整:系列/品名或紙樣編號、定量與尺寸、供應商的紋向標註、拼版版本、紙張正反面、成盒結構版本和確認日期。不要憑手感、照片或“同名紙”沿用舊項目的紋向;換紙、換開料、換折型、改大面積色塊或轉到另一臺印刷機後,都應重新核對。把紋向當成一項可追溯的生產輸入,能比事後爭論“紙張是否適合折盒”更早暴露風險。
項目確認清單
結構圖是否標出了主開合邊、全部關鍵壓痕、餬口與不可偏移圖文?
報價/訂單是否同時寫明紙張尺寸、供應商紋向標註、印刷面與拼版版本?
是否已經在候選實際紙上完成相關方向的印刷、壓痕、模切和成盒試作?
改紙、改結構、改大面積色塊或改設備後,是否已把原批准轉為重新驗證?
短片:打樣前的四項核對
原創無聲知識動畫,含中文字幕。圖像為工藝示意,不代表特定紙款的實拍或性能結果。
資料來源與適用範圍
參考以下技術資料整理,核驗於2026年10月9日。不同品牌和紙款的建議不能直接互換;具體生產條件請按所選紙款資料與印廠實樣共同確認。配圖與短片為本站原創示意。