
数码印刷特种纸如何确认?别把“能过机”当作“能交付”
数码印刷适性应以走纸、图像、后道与成品交付的完整样张确认。
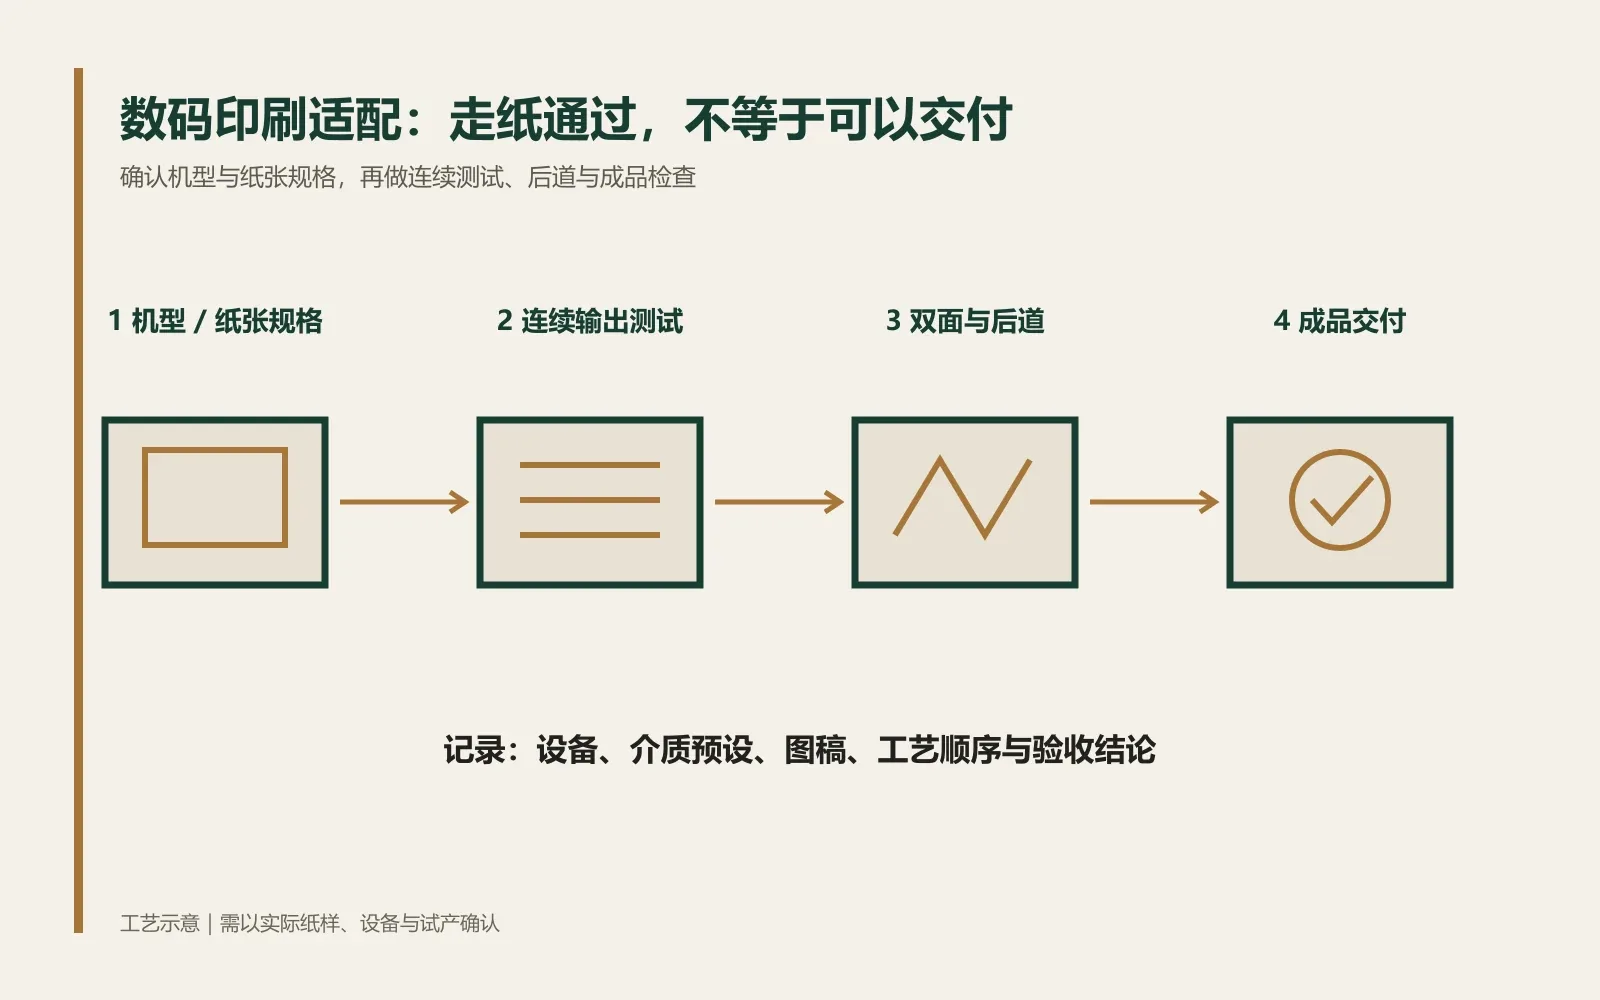
走纸通过只是第一项观察
“能进数码机”只说明纸张通过了某一次走纸,不等于该纸张已经适合项目。对于有纹理、厚度、深色底、金属/珠光效果、重实地或后续折叠的特种纸,真正要确认的是完整成品链路:是否稳定走纸,图文是否均匀转移,细小文字和条码是否可读,双面是否对位,折线是否裂开,烫印/上光/粘接是否影响图面,以及不同批次或设备是否仍能复现已批准的效果。
不把外部机台参数搬到本项目
Antalis 收录的创意纸数码印刷指南解释了纹理纸的“峰谷”可能导致转移不完全;其内容围绕特定数码平台和纸张设置,不能作为任何齐力纸款的通用机台参数。对采购和品牌团队更有用的结论是:纸张的实测厚度并不自动等于某台设备的最佳介质设定,设备兼容表、印厂经验和实际打样都缺一不可。不要要求操作员按照外部资料中的数值直接调整压力、温度或电流;由具备相应资质的印厂依照设备和耗材供应商指南进行设定与试验。
在索样阶段写清数码路径
索样和报价阶段就应写清数码路径:设备品牌/型号(如已确定)、墨粉或电子油墨类型、单面还是双面、纸张尺寸与定量、是否有纹理/涂层/金属或珠光外观、最大实地覆盖、是否需要白墨、后续是否压痕折叠、烫印、覆膜或贴合。若设备尚未定,也应把“待在指定印厂实样确认”列为条件,而非把“数码可印”写成无条件承诺。
以四类检查确认成品交付
一张合格打样至少应同时做四类检查。第一类是走纸与外观:多张连续输出,检查双张、蹭脏、堆叠和边缘。第二类是图像:在最明显纹理处放置实地、细线、反白字、渐变和条码,比较中心与边缘。第三类是双面/后道:检查正反面对位,按实际折线压痕折叠,再做计划中的烫印、上光或覆膜。第四类是交付:确认干燥/固化后的耐蹭、裁切、装盒和运输中可能发生的摩擦;如果要求扫码,应以最终成品状态扫描而非只看屏幕文件。
批准记录应同时保存未加工印张和完成后道的成品样,注明纸样或批次、设备、介质预设名称/版本、图稿、印刷面、工艺顺序、观察条件和验收结论。换设备、换纸批、换成品尺寸、增加大实地或调整后道后,原记录只能帮助定位变量,不能替代新的打样。这样建立的证据链,才能让“数码印刷适性”从营销描述变成团队可执行的交付判断。
项目确认清单
是否已连续输出足量样张,检查走纸、堆叠、蹭脏、边缘和双张风险?
图像样是否包含纹理处的实地、细线、反白、渐变与实际尺寸代码?
是否按真实折线和后道顺序检查了双面、压痕、折叠及表面处理?
是否保存了未加工印张、成品样、设备和介质预设版本及扫码/验收结果?
短片:打样前的四项核对
原创无声知识动画,含中文字幕。图像为工艺示意,不代表特定纸款的实拍或性能结果。
资料来源与适用范围
参考以下技术资料整理,核验于2026年10月9日。不同品牌和纸款的建议不能直接互换;具体生产条件请按所选纸款资料与印厂实样共同确认。配图与短片为本站原创示意。
Antalis / Arjowiggins Creative Papers, Printing and finishing guidelines