
數碼印刷特種紙如何確認?別把“能過機”當作“能交付”
數碼印刷適性應以走紙、圖像、後道與成品交付的完整樣張確認。
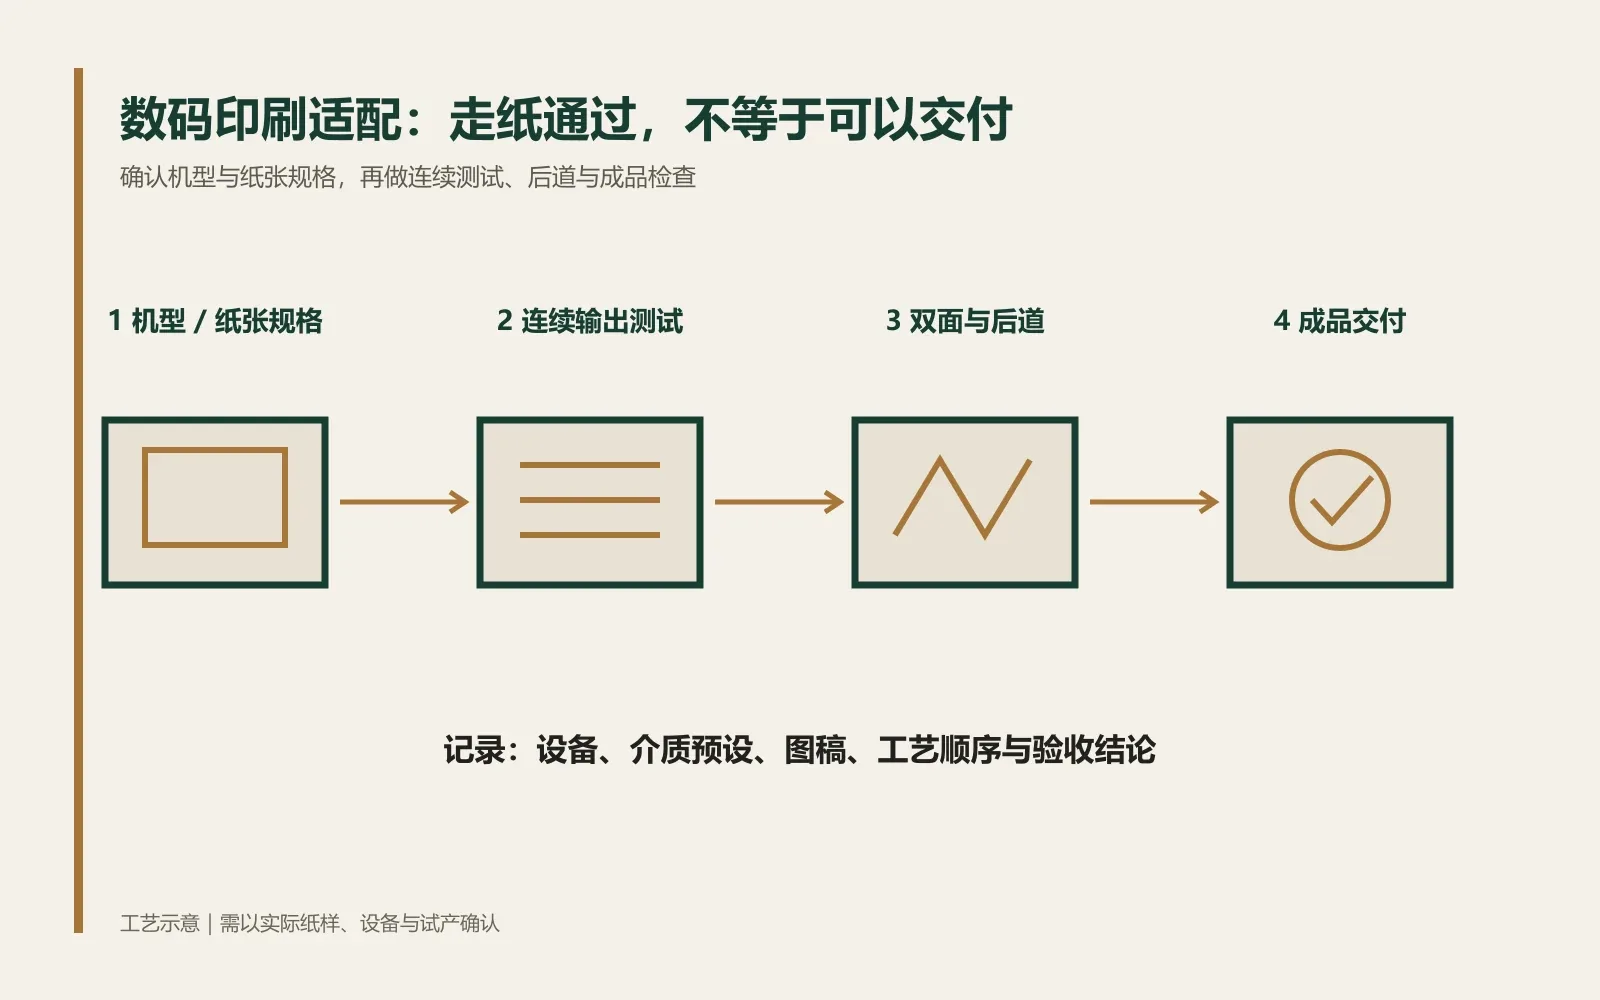
走紙通過只是第一項觀察
“能進數碼機”只說明紙張通過了某一次走紙,不等於該紙張已經適合項目。對於有紋理、厚度、深色底、金屬/珠光效果、重實地或後續摺疊的特種紙,真正要確認的是完整成品鏈路:是否穩定走紙,圖文是否均勻轉移,細小文字和條碼是否可讀,雙面是否對位,折線是否裂開,燙印/上光/粘接是否影響圖面,以及不同批次或設備是否仍能復現已批准的效果。
不把外部機臺參數搬到本項目
Antalis 收錄的創意紙數碼印刷指南解釋了紋理紙的“峰谷”可能導致轉移不完全;其內容圍繞特定數碼平臺和紙張設置,不能作為任何齊力紙款的通用機臺參數。對採購和品牌團隊更有用的結論是:紙張的實測厚度並不自動等於某臺設備的最佳介質設定,設備兼容表、印廠經驗和實際打樣都缺一不可。不要要求操作員按照外部資料中的數值直接調整壓力、溫度或電流;由具備相應資質的印廠依照設備和耗材供應商指南進行設定與試驗。
在索樣階段寫清數碼路徑
索樣和報價階段就應寫清數碼路徑:設備品牌/型號(如已確定)、墨粉或電子油墨類型、單面還是雙面、紙張尺寸與定量、是否有紋理/塗層/金屬或珠光外觀、最大實地覆蓋、是否需要白墨、後續是否壓痕摺疊、燙印、覆膜或貼合。若設備尚未定,也應把“待在指定印廠實樣確認”列為條件,而非把“數碼可印”寫成無條件承諾。
以四類檢查確認成品交付
一張合格打樣至少應同時做四類檢查。第一類是走紙與外觀:多張連續輸出,檢查雙張、蹭髒、堆疊和邊緣。第二類是圖像:在最明顯紋理處放置實地、細線、反白字、漸變和條碼,比較中心與邊緣。第三類是雙面/後道:檢查正反面對位,按實際折線壓痕摺疊,再做計劃中的燙印、上光或覆膜。第四類是交付:確認乾燥/固化後的耐蹭、裁切、裝盒和運輸中可能發生的摩擦;如果要求掃碼,應以最終成品狀態掃描而非只看屏幕文件。
批准記錄應同時保存未加工印張和完成後道的成品樣,註明紙樣或批次、設備、介質預設名稱/版本、圖稿、印刷面、工藝順序、觀察條件和驗收結論。換設備、換紙批、換成品尺寸、增加大實地或調整後道後,原記錄只能幫助定位變量,不能替代新的打樣。這樣建立的證據鏈,才能讓“數碼印刷適性”從營銷描述變成團隊可執行的交付判斷。
項目確認清單
是否已連續輸出足量樣張,檢查走紙、堆疊、蹭髒、邊緣和雙張風險?
圖像樣是否包含紋理處的實地、細線、反白、漸變與實際尺寸代碼?
是否按真實折線和後道順序檢查了雙面、壓痕、摺疊及表面處理?
是否保存了未加工印張、成品樣、設備和介質預設版本及掃碼/驗收結果?
短片:打樣前的四項核對
原創無聲知識動畫,含中文字幕。圖像為工藝示意,不代表特定紙款的實拍或性能結果。
資料來源與適用範圍
參考以下技術資料整理,核驗於2026年10月9日。不同品牌和紙款的建議不能直接互換;具體生產條件請按所選紙款資料與印廠實樣共同確認。配圖與短片為本站原創示意。
Antalis / Arjowiggins Creative Papers, Printing and finishing guidelines